 English
 русский
 Español
 عربى
Contenido
- 1 ¿Qué es una máquina vulcanizadora? La respuesta corta
- 2 Cómo funciona la vulcanización: calor, presión y tiempo
- 3 Principales tipos de máquinas vulcanizadoras
- 4 Cómo elegir la máquina vulcanizadora adecuada
- 5 Dónde se utilizan las máquinas de vulcanización: ejemplos de la industria
- 6 Seguridad y mantenimiento: lo que todo director de producción debe saber
- 7 Preguntas frecuentes sobre máquinas vulcanizadoras
- 7.1 ¿Cuál es la diferencia entre una prensa vulcanizadora y una máquina de moldeo por inyección de caucho?
- 7.2 ¿Qué temperatura y presión debe alcanzar una máquina vulcanizadora?
- 7.3 ¿Cuánto tiempo necesita el caucho para vulcanizarse en una prensa?
- 7.4 ¿Por qué debería utilizar una prensa vulcanizadora al vacío?
- 7.5 ¿Puede una máquina vulcanizar diferentes compuestos de caucho?
- 7.6 ¿Qué acorta la vida útil de una máquina vulcanizadora?
¿Qué es una máquina vulcanizadora? La respuesta corta
Una máquina vulcanizadora es una prensa que convierte un compuesto de caucho sin curar en una pieza terminada fuerte, elástica y resistente al calor mediante la aplicación de calor, presión y tiempo controlados. La máquina desencadena la reacción de reticulación dentro del caucho, normalmente a través de sistemas de curado con azufre o peróxido, y esa reacción es lo que separa una lámina moldeable de compuesto de un producto de caucho real. Si planea producir suelas de zapatos, juntas tóricas, sellos, mangueras o soportes antivibraciones, la máquina vulcanizadora es el corazón de su línea de producción.
Piénselo de esta manera: antes de la vulcanización, el caucho se comporta como plastilina blanda; Después de la vulcanización, se convierte en el material resistente que absorbe las vibraciones, sella los fluidos y sobrevive al calor y a la intemperie. Durante el proceso, la mayoría de los compuestos curados con azufre se mantienen a 140-170°C , sistemas de peróxido en 160-200°C y compuestos especiales como FKM y silicona en 170-250°C . Una máquina que no pueda mantener estas ventanas producirá piezas blandas, pegajosas o quebradizas sin importar qué tan bueno sea el compuesto.
La conclusión es simple: su máquina vulcanizadora decide Dimensiones finales, dureza, deformación por compresión y durabilidad a largo plazo. de cada pieza que envíe. La mezcla, el fresado y el preformado existen para alimentar este paso final, así que prepare la máquina antes de construir el resto del proceso a su alrededor.
- Temperatura: 140-250 °C dependiendo del compuesto y su sistema de curado.
- Presión: normalmente 15-40MPa en el área de la pieza proyectada durante el curado.
- Hora: desde unos pocos minutos para juntas delgadas hasta 40-60 minutos para bloques gruesos.
Cómo funciona la vulcanización: calor, presión y tiempo
La química se vuelve más fácil de comprender una vez que se compara el caucho con un plato de fideos enredados. En los compuestos curados con azufre, el calor rompe los anillos de azufre y crea puentes entre las cadenas poliméricas de NR, SBR, EPDM o NBR. En cambio, los sistemas de peróxido construyen enlaces directos de carbono a carbono. El resultado es una red tridimensional que le da al caucho su rebote, resistencia química y capacidad para mantener su forma bajo carga constante. Los aceleradores y activadores del curado, como el óxido de zinc y el ácido esteárico, controlan la rapidez con la que se forma esa red, razón por la cual la receta del compuesto es tan importante como la configuración de la máquina.
Tres variables controlan el éxito: temperatura, presión y tiempo. La temperatura impulsa la reacción química; la presión expulsa el aire y fuerza el compuesto a entrar en cada cavidad; el tiempo determina qué tan completamente termina la reacción. El caucho poco curado carece de resistencia y rebota mal; El caucho demasiado curado se vuelve duro y propenso a agrietarse.
El tiempo de curado práctico sigue una antigua regla de taller de aproximadamente 3-5 minutos por milímetro de espesor de caucho sólido a temperaturas típicas de moldeo. Por lo tanto, un bloque de montaje amortiguador de 12 mm puede necesitar entre 40 y 60 minutos, mientras que una junta de 2 mm se cura en menos de 10 minutos. Las piezas más gruesas también requieren un calentamiento más lento para evitar superficies quemadas y centros sin curar.
| Método de calentamiento | Rango de temperatura práctico | Uniformidad típica | Más adecuado para |
|---|---|---|---|
| vapor | 120-180°C | /-5 °C | Perfiles gruesos, autoclaves. |
| aceite caliente | Hasta 250°C | /-2 °C | Platinas que necesitan una uniformidad estricta |
| Cartucho eléctrico | Hasta 300°C | /-3 °C con control PID | Platos pequeños, máquinas de inyección. |
Principales tipos de máquinas vulcanizadoras
No todos los productos de caucho se pueden curar de la misma forma. La geometría de su pieza, el volumen anual y el estilo de molde le indicarán uno de los cuatro tipos de máquina.
Prensa de curado hidráulica (moldeo por compresión)
El caballo de batalla de la industria del caucho. Se carga una pieza en bruto o una tira sin curar en un molde abierto, la platina se cierra bajo presión hidráulica y el calor pasa a través del molde hacia el compuesto. Las prensas de luz diurna apilan varios niveles de molde para aumentar la producción y, debido a que los moldes son relativamente simples, este tipo sigue siendo la primera opción para almohadillas, juntas, suelas de zapatos y sellos de uso general. Las dos cifras de compra críticas son el tamaño de la platina y el tonelaje.
Prensa de vulcanización al vacío
El aire atrapado provoca ampollas y esquinas sin rellenar, especialmente en moldes con nervaduras delgadas, cavidades profundas o inserciones metálicas. Una prensa de vulcanización al vacío evacua la cámara antes de que el molde se cierre por completo, eliminando la mayoría de los defectos relacionados con el aire. Una opción fácil de usar para el operador en esta categoría es máquina de prensado en caliente al vacío con gabinete completo, evacuación programable y control de temperatura PID en cada plato.
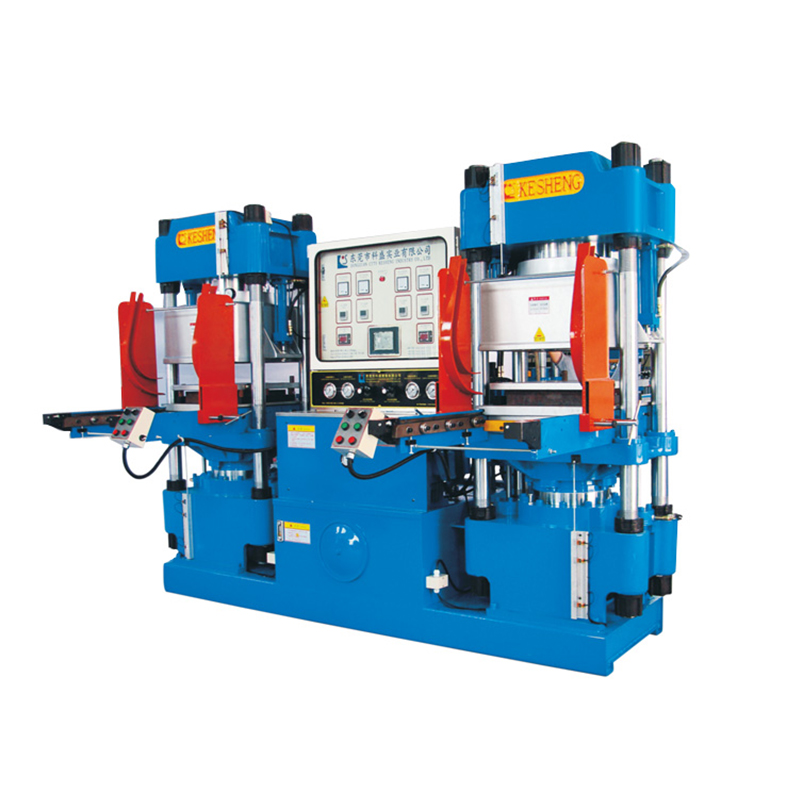 Fabricantes, proveedores de máquinas de prensado en caliente al vacío personalizadas Esta máquina es una máquina vulcanizadora para diversos productos de caucho y plástico. Tiene las funciones de sincronización del bloqueo del molde, pre... Ver producto →
Máquina de moldeo por inyección de caucho
Una máquina de inyección plastifica el compuesto en una unidad de tornillo o émbolo y lo inyecta directamente en un molde cerrado bajo presión. Ya no es necesario pesar previamente los espacios en blanco ni abrir el molde para cargarlos, lo que acorta los ciclos y reduce la rebaba. Las máquinas verticales brillan con piezas metálicas adheridas, como sellos de aceite y cámaras de aire; Las máquinas horizontales se adaptan a molduras más grandes y mayor producción. Los fabricantes de sellos que cambian de compresión a inyección a menudo ven que los costos de mano de obra caen notablemente con los mismos números de piezas. Por esa razón, nuestro máquina de inyección de caucho vertical u horizontal está construido teniendo en cuenta el cambio rápido de material y el control de disparo repetible.
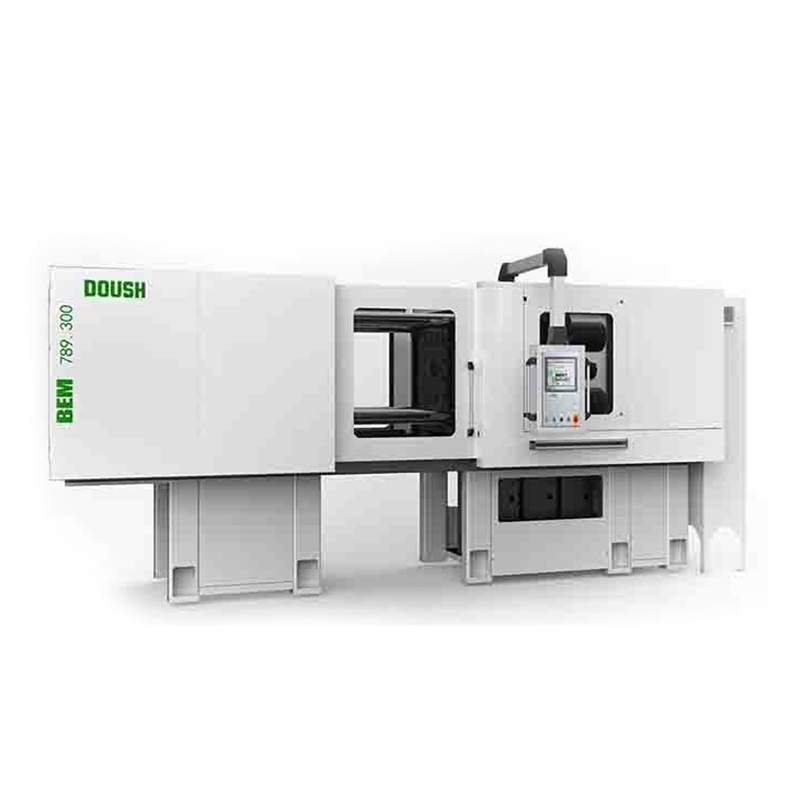 Fabricantes, proveedores de máquinas de inyección de caucho verticales/horizontales personalizadas Es una tecnología para la producción de productos moldeados de caucho. Se utiliza principalmente en la producción de productos moldeados de caucho, como e... Ver producto →
Autoclaves y Líneas de Curado Continuo
Los perfiles, mangueras y cables largos no pueden caber entre placas planas. Estos productos curan dentro de autoclaves llenos de vapor a alta presión o en líneas continuas que combinan extrusión con calentamiento por microondas, aire caliente o baño de sal. En estos sistemas, la velocidad de producción está determinada por la longitud de la zona de calentamiento y la precisión de su control de temperatura más que por el tonelaje de la prensa.
| Tipo de máquina | Productos típicos | Características del ciclo | Ventaja principal |
|---|---|---|---|
| Prensa de compresión | Juntas, almohadillas, suelas de zapatos. | Minutos por ciclo, orientado a lotes | Bajo costo de molde, flexibilidad |
| Prensa de vacío | Sellos de precisión, insertos adheridos | Un poco más debido a la evacuación. | Menos defectos de aire, densidad constante |
| Máquina de inyección | Juntas tóricas, conectores, piezas de gran volumen | Ciclo rápido de disparo y curado. | Repetibilidad, menos flash, baja mano de obra |
| Autoclave o Línea Continua | Mangueras, cables, perfiles. | Continuo o por lotes por carga | Longitudes largas curadas uniformemente |
Cómo elegir la máquina vulcanizadora adecuada
La elección de una prensa comienza por la pieza terminada, no por un catálogo de productos. Responda cinco preguntas antes de solicitar un presupuesto.
- ¿Cuál es el área proyectada de su parte más grande? El tonelaje de la prensa es igual al área proyectada multiplicada por la presión de moldeo. Una pieza de 400 mm x 400 mm cubre 0,16 m²; a 25 MPa necesita 4,0 MN, unas 408 toneladas. Agregar un margen del 10 al 15 por ciento da como resultado una prensa de 450 a 500 toneladas.
- ¿Cuál es la temperatura máxima de curado que necesita su compuesto? Si la hoja de datos solicita más de 200 °C, evite el calentamiento con vapor a baja presión y elija en su lugar un cartucho eléctrico o un calentamiento con aceite caliente.
- ¿Cuántas cavidades llevará el molde? Los moldes de cavidades múltiples exponen inmediatamente cualquier temperatura desigual de la platina, por lo tanto, solicite una lectura de uniformidad de temperatura a la temperatura de trabajo, no solo en reposo.
- ¿Sus piezas contienen inserciones o necesitan vacío? Los sellos adheridos, los sellos de aceite y las piezas de resortes neumáticos casi siempre se benefician de las máquinas de inyección o de vacío.
- ¿Cuál es su volumen de producción por turno? El moldeo por compresión mantiene bajos los costos de herramientas; El moldeo por inyección aporta tiempo de ciclo y ahorro de mano de obra cuando los volúmenes crecen.
No se detenga en el precio de cotización. Haga un presupuesto para una prueba con su propio compuesto y confirme cómo el proveedor mide la temperatura de la platina y el paralelismo antes del envío. Hemos pasado más de 15 años construyendo mezcladores, molinos, preformadores y prensas de curado, y cada unidad que entregamos se prueba para determinar la uniformidad de la temperatura y la estabilidad de la presión antes de empacar. Si no está seguro de qué categoría se adapta a sus productos, consulte nuestra catalogo completo de maquinaria y analice sus moldes con nuestro personal técnico antes de realizar el pedido.
| Parámetro | Por qué es importante | Qué verificar |
|---|---|---|
| Tamaño de la platina | Define las dimensiones máximas del molde. | Compare con su molde más grande más espacio libre |
| Tonelaje nominal | Determina el espesor de la rebaba y la densidad de la pieza. | Calcular a partir del área proyectada; solicitar un informe de prueba |
| Rango de temperatura | Debe cubrir la ventana de curación de su compuesto. | Confirmar límite superior con margen de calentamiento |
| Uniformidad de temperatura | Afecta la consistencia del ciclo y la tasa de rechazo. | Solicite una medición de 9 puntos a temperatura de trabajo. |
| Luz del día y accidente cerebrovascular | Determina la altura del molde y el espacio de desmoldeo. | Mida contra su molde más grueso |
| Sistema de control | Almacena recetas curadas y protege la calidad. | Busque HMI con temporizadores, alarmas y registro de datos |
| Hardware de seguridad | Previene lesiones durante la carga y el desmolde | Verifique los controles de dos manos, las protecciones y las cortinas de luz. |
Dónde se utilizan las máquinas de vulcanización: ejemplos de la industria
Las máquinas vulcanizadoras aparecen en todas las industrias de productos de caucho. El hilo común es la necesidad de elasticidad, rendimiento de sellado y resistencia al calor o a la intemperie en condiciones de servicio reales.
- Suelas de caucho y calzado deportivo: las fábricas de calzado curan las suelas de goma contra las entresuelas de EVA, y las máquinas de estaciones múltiples mantienen la línea en funcionamiento. Muchos usan nuestro Máquina de moldeo por prensa de suelas de caucho completamente automática
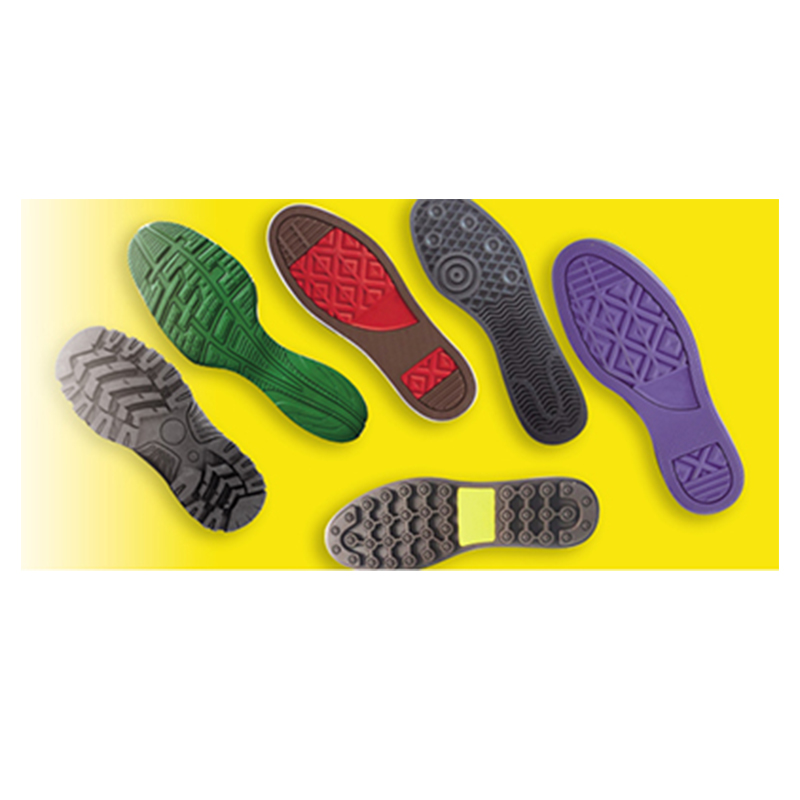 Fabricantes de máquinas de moldeo por prensa de suelas de goma completamente automáticas personalizadas, Suppli Máquina formadora de prensado en caliente de suela de goma completamente automática Descripción del producto1. El molde deslizante automático y la estructura de giro del molde pueden rojo... Ver producto → para curar varias suelas por ciclo con una distribución uniforme de la presión.
- Juntas tóricas y juntas: estas piezas pequeñas dependen de un estricto control de la temperatura y un cierre preciso del molde; Las prensas de vacío y las máquinas de inyección dominan esta categoría.
- Sellos de aceite y resortes neumáticos: Se cargan inserciones de metal, se inyecta caucho o se moldea por compresión alrededor de ellas y la unión se forma durante el mismo ciclo de curado.
- Mangueras, perfiles y aislamiento de cables: Las líneas continuas o autoclaves sustituyen a las prensas planas.
- Soportes y rodillos antivibraciones: Las secciones gruesas exigen ciclos largos y gradientes de temperatura cuidadosos.
- Artículos deportivos como pelotas de tenis: el núcleo de la bola pasa por un curado térmico antes de la etapa de envoltura del fieltro, y existen líneas completas para manejar ese proceso.
Después del curado, la mayoría de las piezas moldeadas todavía presentan rebabas en la línea de separación. Recortar a mano o girar en una cámara de desbarbado criogénica limpia la pieza sin dañar su superficie de sellado. Planifique este paso de acabado junto con la selección de la prensa, porque el volumen de rebaba depende del diseño del molde y la precisión de la prensa.
Seguridad y mantenimiento: lo que todo director de producción debe saber
Una máquina vulcanizadora combina altas temperaturas, gran fuerza hidráulica y grandes platos móviles. Cuando se respeta, ofrece años de servicio sin problemas; cuando se ignora, puede dañar a los operadores y arruinar la producción en un turno.
Elementos esenciales de seguridad para cada línea de prensa
- Instale botones de operación con dos manos o cortinas de luz para que la prensa no pueda cerrarse mientras un operador introduce la mano en el molde.
- Utilice procedimientos de bloqueo/etiquetado antes de que alguien limpie los platos o cambie los moldes.
- Reemplace las mangueras hidráulicas a la primera señal de desgaste. Un fino chorro de aceite que se escapa bajo presión puede penetrar la piel y requiere atención médica inmediata.
- Use guantes aprobados resistentes al calor y protección facial al cargar piezas en bruto y retirar piezas curadas.
- Mantenga el área del molde libre de herramientas y restos de compuesto, y nunca desactive un interruptor de seguridad para ahorrar unos segundos.
Un ritmo de mantenimiento práctico
- Verifique el paralelismo de la platina mensualmente con un comparador y manténgalo dentro de 0,05 mm por metro ; Los platos deformados crean un espesor de pieza desigual.
- Mida la temperatura de la platina en nueve puntos cada tres meses; esperar una desviación dentro /-3 °C a la temperatura establecida.
- Reemplace el aceite hidráulico y los filtros según lo programado, generalmente cada 2.000 horas de funcionamiento e inspeccione si hay agua o suciedad en el depósito.
- Calibre los sensores de temperatura cada seis meses; un sensor de deriva desperdicia más material que la mayoría de las averías mecánicas.
- Inspeccione los cartuchos de calefacción, las tuberías de aceite y los sellos de vapor durante la lista de verificación de inicio del turno.
- Pruebe los controles de dos manos, las cortinas de luz y las paradas de emergencia semanalmente y mantenga un registro escrito.
Siga este ritmo y una prensa bien formada debería funcionar durante 15-20 años . Según nuestra experiencia, las fallas prematuras se remontan a comprar basándose únicamente en el precio, omitir la verificación de uniformidad de temperatura o dejar que el aceite hidráulico se degrade. Informe a su proveedor sobre su compuesto, molde y patrón de cambio, y recibirá una máquina que aún cumple con su objetivo de calidad cinco años después de la instalación.
Preguntas frecuentes sobre máquinas vulcanizadoras
¿Cuál es la diferencia entre una prensa vulcanizadora y una máquina de moldeo por inyección de caucho?
Una prensa de vulcanización, es decir, la clásica prensa de compresión, cura una pieza en bruto previamente colocada dentro de un molde abierto. Una máquina de inyección plastifica el compuesto y primero lo inyecta en un molde cerrado y luego lo cura. La inyección proporciona ciclos más cortos, menos rebaba y un mejor llenado de cavidades, pero sus moldes cuestan más y la configuración es más compleja.
¿Qué temperatura y presión debe alcanzar una máquina vulcanizadora?
La mayoría de los compuestos de caucho curan entre 140 y 200 °C; Los grados FKM y silicona pueden necesitar hasta 250 °C. La presión de moldeo típica en el área de la pieza proyectada es 15-40 MPa , con piezas más gruesas o más complejas que requieren un mayor tonelaje.
¿Cuánto tiempo necesita el caucho para vulcanizarse en una prensa?
La regla general es 3-5 minutos por milímetro de espesor sólido, ajustado a la curva de curado del compuesto. Una junta delgada puede curar en 4 a 8 minutos, mientras que una montura gruesa puede curar en 40 a 60 minutos. Confirme siempre con una prueba de curado con reómetro para su compuesto específico.
¿Por qué debería utilizar una prensa vulcanizadora al vacío?
El vacío elimina el aire de la cavidad del molde antes del cierre completo. Eso significa menos ampollas, mejor relleno de las esquinas y una densidad más consistente, lo cual es importante para juntas, insertos adheridos y piezas con geometría compleja.
¿Puede una máquina vulcanizar diferentes compuestos de caucho?
Sí, siempre y cuando la temperatura máxima de la máquina cubra la ventana de curado de cada compuesto. Mantenga separados los materiales curados con azufre y los curados con peróxido limpiando el molde entre lotes y cambie de una prensa a otra en lugar de utilizar materiales incompatibles el mismo día sin una limpieza exhaustiva.
¿Qué acorta la vida útil de una máquina vulcanizadora?
Los culpables habituales son operar más allá del tonelaje nominal, operar con temperaturas de placa desiguales sin corrección, ignorar el estado del aceite hidráulico y saltarse las verificaciones de paralelismo. Una rutina de mantenimiento programada basada en las horas de funcionamiento, no en los meses calendario, es el seguro más barato que puede comprar.

